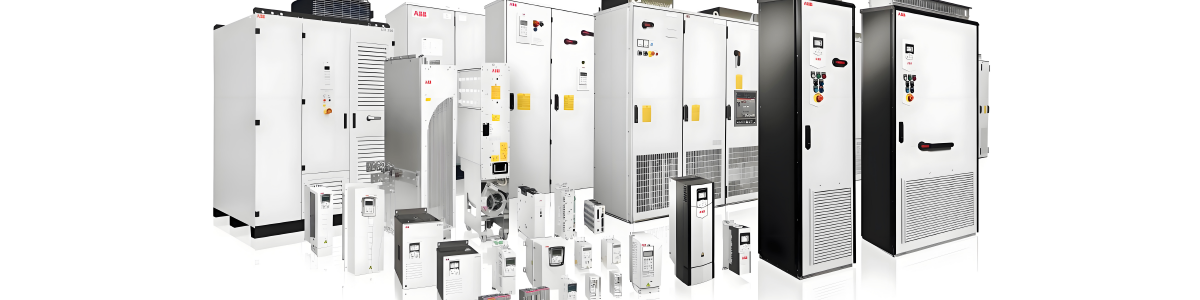
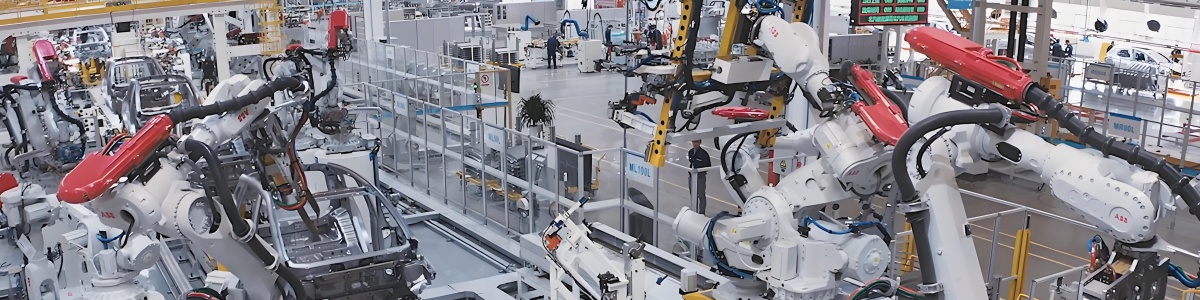
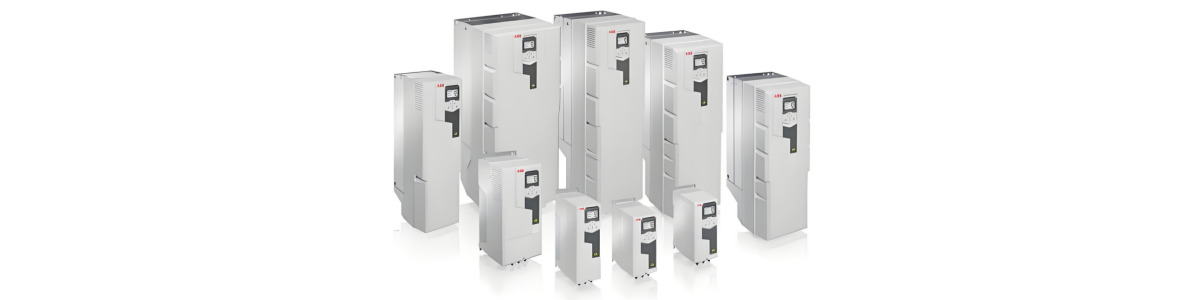


本方案针对汽车钣金冲压开卷、校平、送料工位(冷轧钢板、铝板卷材),解决卷材起皱、拉伸、断带、张力波动、头尾料精度差等行业痛点。核心采用 ABB ACS880 DTC直接转矩控制(高端矢量)+ N5000卷曲专用固件,是目前汽车主机厂冲压线主流标配方案,相比传统普通矢量控制,响应更快、低速张力更稳、卷径自适应精度更高。
适用设备:冲压开卷机、液压涨卷开卷、随动校平机组、连续冲压送料系统
核心优势:无扰速度/转矩切换、零速满转矩、自动卷径计算、摩擦/惯量自适应、张力锥度补偿,完美适配冲压间歇冲击负载。
一、ABB冲压开卷控制核心原理(DTC矢量底层逻辑)
ABB放弃传统通用矢量解耦算法,采用自研DTC直接转矩控制,直接实时控制电机定子磁通与输出转矩,无需复杂PID速度环迭代,是工业卷绕行业最优控制架构:
动态响应极致:转矩响应时间<2ms,远超普通矢量20–50ms,可瞬间抵消冲压节拍带来的负载突变,杜绝钢板抖动、褶皱
零速/低速稳转矩:0Hz可输出200%额定转矩,开卷机静态抱闸松开瞬间无张力塌陷,卷材起步不松料、不拉扯
无模式切换滞后:速度、转矩模式无缝无扰切换,适配冲压线“待机低速+工作恒张力”的交替工况
全电机适配:兼容异步电机、永磁电机,覆盖新旧冲压产线电机改造场景
开卷工艺核心公式(变频器内置自动运算):输出转矩 T = 张力F × 实时卷径D ÷ 2 ÷ 机械减速比 ÷ 效率卷材从满卷到空卷,直径持续变小,变频器实时动态修正转矩,保证全程张力恒定。
二、两种主流恒张力控制模式(汽车冲压专用)
模式1:开环张力控制(无张力传感器,量产常用)
无需外接张力辊、压力传感器,依靠电机模型+卷径演算+惯量补偿实现恒张力,成本低、稳定性强,适配绝大多数汽车标准冲压开卷线。
核心逻辑:校平机/送料机为主速度主机,开卷机为转矩跟随从机;线速度恒定,变频器实时计算当前卷径,动态匹配输出转矩,跟随主线节拍。
配套算法:自动惯量补偿、机械摩擦补偿、低速张力提升,解决空卷高速、满卷低速的张力偏差问题。
模式2:闭环张力控制(带张力传感器,高精度薄板冲压)
适配0.5–2mm超薄汽车覆盖件、车门钣金,加装张力检测辊/称重传感器,变频器内置PID闭环修正张力,精度可达±2%。
控制逻辑:基础转矩由卷径公式计算,张力PID根据实际反馈值微调转矩,彻底消除机械误差、卷材厚度不均带来的张力波动。
三、核心功能布局(N5000卷曲固件专属能力)
ACS880标配N5000卷曲专用程序,是ABB针对卷绕行业的深度定制,区别于普通变频器,专为冲压开卷优化:
全自动卷径计算:通过线速度与电机转速实时比值演算,无需人工设定初始卷径,支持满卷/空卷参数记忆
张力锥度控制:可设置末端张力衰减(0–20%),避免卷材尾部松卷、甩料,杜绝冲压收尾废件
启停张力缓冲:启动转矩斜坡、停止张力保持,解决启停瞬间张力突变导致的板材变形
冲压冲击抑制:DTC动态转矩限幅,冲压瞬间负载骤变时,快速缓冲转矩输出,保护板材与机械结构
断线/松料检测:张力异常自动停机报警,防止卷材堆叠、设备撞机
四、ACS880冲压开卷标准参数表
1. 基础电机DTC矢量参数
参数号 | 参数名称 | 推荐值 | 说明 |
|---|---|---|---|
99.04 | 电机控制模式 | 6(DTC转矩控制) | 开卷恒张力专用,替代普通矢量 |
99.20 | 辨识模式 | 完整辨识 | 空载执行,精准建立电机模型 |
21.01 | 启动模式 | 平滑启动 | 杜绝起步张力冲击 |
22.01 | 转矩上限 | 180% | 应对冲压瞬时负载冲击 |
2. 卷曲张力专用参数(N5000固件)
参数号 | 参数名称 | 推荐值 | 说明 |
|---|---|---|---|
63.01 | 张力给定值 | 工艺设定 | 根据板材厚度调整 |
63.15 | 张力控制模式 | 开环/闭环按需选择 | 薄板选闭环,常规板材选开环 |
63.20 | 最大卷径 | 机械满卷直径 | 卷径演算基准 |
63.21 | 最小卷径 | 卷轴芯径 | 空卷保护 |
63.30 | 张力锥度 | 5%–10% | 尾部防松卷 |
64.01 | 惯量补偿 | 自动 | 加减速动态补偿张力 |
3. 总线联动参数(适配冲压线PLC)
汽车冲压线标配Profinet/EtherNet/IP总线,支持PLC远程下发张力给定、启停信号、故障复位:
98.02:总线控制使能
63.02:张力给定来源=总线给定
03.01:实时转矩反馈上传PLC
五、整套控制架构(冲压线标准拓扑)
上位PLC:下发主线速度、张力工艺参数、启停联锁、安全保护;
送料/校平主机:速度基准,整线节拍同步;
ABB ACS880开卷从机:DTC转矩矢量模式,跟随主线速度,动态恒张力输出;
信号闭环:张力反馈、转矩状态、故障代码实时回传PLC,形成全闭环联锁。
六、现场调试标准流程
电机辨识:脱开卷材负载,执行完整DTC电机辨识,精准匹配电机参数;
机械参数录入:输入减速比、最大/最小卷径、板材标准张力;
空载试运行:低速运行,观察卷径演算、转矩输出是否平滑;
带料微调:优化锥度参数、惯量补偿,消除启停褶皱、尾部松卷;
冲压联调:配合冲压节拍,微调转矩响应速度,杜绝冲击波动。
七、ABB方案对比竞品核心优势
优于安川:安川依赖普通矢量+外部卷径计算,ABB N5000固件内置全套卷曲算法,无需PLC复杂编程,调试更简单、张力精度更高;
优于丹佛斯/伟肯:DTC转矩响应速度远超传统磁通矢量,抗冲压冲击负载能力更强,高速冲压线稳定性优势明显;
国产无可替代:内置惯量、摩擦、锥度全维度自适应,无需额外加装工艺模块,适配汽车高精度钣金工艺。
八、现场常见问题与解决办法
满卷起步褶皱:增大低速转矩补偿、延长启动斜坡时间;
空卷尾部松料:调高张力锥度5%–15%,开启末端张力保持;
冲压瞬间张力波动:优化DTC转矩响应参数,适当放宽转矩限幅,开启冲击抑制;
速度跟随偏差:重新做电机辨识,校准卷径演算系数。